Raccord vide KF : les erreurs de montage qui provoquent des fuites
Dernière mise à jour : 23/10/2026Le raccord KF, standard des lignes de vide primaire et secondaire Dans la plupart des installations
Du croquis coté au contrôle d'étanchéité, voici comment un laboratoire obtient une pièce sous vide conforme sans multiplier les allers-retours : informations à fournir dès la demande, logique de coût du prototype, soudure, finition et critère de recette.
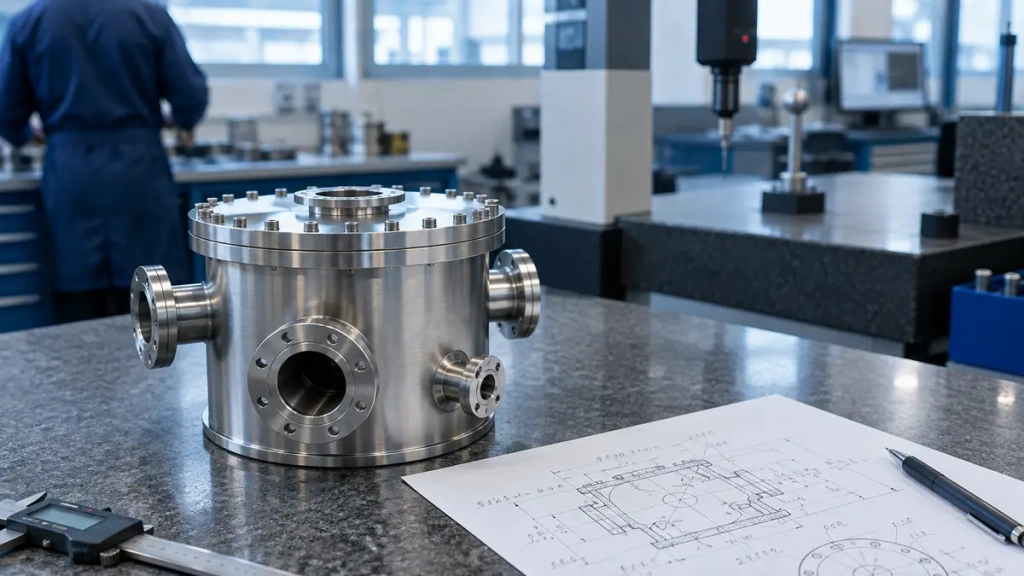
Une expérience sous vide commence rarement par un catalogue. Elle commence par une géométrie imposée par la physique : un angle de visée, une distance de travail, un passage de faisceau, un encombrement contraint par le reste du montage. Aucune pièce standard ne répond exactement à cette demande.
Vient alors le moment où il faut faire fabriquer. C'est souvent là que le calendrier dérape : allers-retours sur les plans, incompréhensions sur la nuance d'inox, pièce livrée conforme au dessin mais impossible à étuver, contrôle d'étanchéité réalisé trop tard. Six mois peuvent s'évaporer sur un montage qui en demandait deux.
Un atelier habitué aux composants pour le vide raccourcit ce chemin, simplement parce qu'il connaît les questions à poser avant de lancer la coupe.
Le vide impose des réflexes que la mécanique générale n'a pas. Ils ne relèvent pas d'une technologie exotique mais d'une discipline constante.
Une soudure vue du côté atmosphérique peut être parfaite et créer malgré tout un volume piégé côté vide. Un atelier du domaine soude en continu à l'intérieur, évite les recouvrements et proscrit les volumes borgnes qui dégazent pendant des semaines.
Inox 304L et 316L, absence de lubrifiants siliconés, outils dédiés pour éviter la contamination ferreuse, finitions adaptées à l'ultra-vide et à ses contraintes : ce sont des habitudes d'atelier, pas des options.
Un atelier de mécanique du vide n'est pas un bureau d'études en physique. Il dimensionne une bride, pas une expérience. Le laboratoire reste propriétaire de la fonction ; l'atelier la rend fabricable, étanche et contrôlable. Cette répartition claire des rôles évite la zone grise où chacun attend que l'autre tranche, et où le projet s'immobilise sans que personne ne s'en aperçoive avant la réunion suivante.
En pratique, la valeur ajoutée se situe dans la traduction : transformer une contrainte physique en cotes, en tolérances et en gammes de fabrication. C'est le cœur du métier de la fabrication de pièces vide sur mesure, et c'est aussi ce qui distingue un fournisseur capable d'anticiper un problème d'un simple exécutant de plans.
Beaucoup de chercheurs hésitent à consulter faute de plan abouti. C'est un faux obstacle : un croquis coté à la main, une capture d'écran annotée ou même la pièce existante à remplacer suffisent à ouvrir le dialogue et à obtenir un premier chiffrage.
Ce qui compte réellement, ce ne sont pas les règles de dessin mais quatre informations : le niveau de vide visé, les températures subies étuvage compris, les interfaces à respecter avec l'existant, et ce que la pièce doit laisser passer ou voir. Le reste se construit ensemble.
Les pages de la rubrique ressources techniques rassemblent les éléments de référence utiles pour préparer cet échange, notamment sur les brides et les normes de raccordement.
Sur une pièce unique, le temps de préparation domine tout : étude, programmation, réglage, mise au point. L'usinage proprement dit représente souvent une fraction minoritaire du prix. C'est pourquoi une deuxième pièce identique commandée dans la foulée coûte beaucoup moins cher que la première, alors qu'une deuxième pièce commandée six mois plus tard retrouve presque le prix initial.
Ce mécanisme a une conséquence pratique immédiate pour un laboratoire équipé en composants vide : regrouper les besoins prévisibles d'une même campagne en une seule commande, même avec des géométries légèrement différentes, réduit la facture globale et sécurise les délais.
Il vaut aussi pour les pièces de rechange. Commander dès l'origine un second exemplaire des éléments critiques évite l'arrêt d'expérience de plusieurs semaines le jour où la pièce d'origine se fend.
Sur un ensemble sous vide, la soudure n'est pas un simple moyen d'assemblage : c'est une surface interne supplémentaire, et donc une source potentielle de dégazage. La soudure TIG sous atmosphère inerte, avec protection envers, limite l'oxydation de la face interne, celle que l'on ne verra plus jamais une fois l'ensemble fermé.
La conception compte autant que le geste. Prévoir un accès pour la torche, éviter les angles rentrants inaccessibles, placer les soudures là où elles pourront être contrôlées : ces choix se font au moment du plan, pas à l'atelier. Une fois la pièce fermée, les options se réduisent considérablement.
Le décapage et la passivation interviennent ensuite pour retirer la coloration thermique et reconstituer la couche protectrice, condition d'un dégazage faible et stable dans le temps.
Une pièce de laboratoire ne se réceptionne pas sur son aspect. Elle se réceptionne sur une valeur de fuite, mesurée et consignée. Le test hélium, sa méthode et ses seuils permet de détecter des fuites très en dessous du domaine accessible aux contrôles à la pression, et surtout de localiser le défaut.
Le seuil attendu doit être fixé au moment de la commande, pas à la livraison. Un taux de fuite acceptable pour un banc de pompage ne l'est pas pour une chambre d'analyse, et l'écart entre les deux représente un travail de finition très différent.
Quand une pièce ne passe pas le contrôle, le défaut est presque toujours une soudure ou une portée de joint. La reprise est possible, mais elle consomme du temps : c'est encore un argument pour contrôler tôt plutôt que tard.
Un dernier point mérite d'être tranché à la commande : qui fournit les joints et la visserie du premier montage. Une chambre livrée nue, réceptionnée étanche en atelier puis remontée au laboratoire avec des joints repris dans un tiroir, perd le bénéfice du contrôle. Faire livrer l'ensemble complet, joints neufs compris, coûte peu et supprime une cause de litige fréquente entre le fabricant et l'équipe qui monte.
L'usinage est rarement le poste le plus long. Le délai réel se construit en amont, sur la mise au point du plan, et en aval, sur l'approvisionnement de la matière certifiée et sur les traitements de surface, parfois sous-traités.
Un laboratoire qui envoie une demande complète dès le premier message gagne mécaniquement plusieurs semaines sur un laboratoire qui découvre ses contraintes au fil des échanges. L'écosystème de la région grenobloise en donne de nombreux exemples, comme le montre l'évolution des besoins en composants ultra-vide à Grenoble.
La proximité géographique joue également, mais pas pour la raison que l'on croit. Elle ne fait pas gagner du transport : elle rend possible la visite d'atelier, le point devant la pièce et la décision prise en dix minutes plutôt qu'en trois courriels. Un fabricant implanté à Moirans et un laboratoire du bassin grenoblois partagent ce bénéfice presque invisible sur un planning, mais déterminant sur un prototype qui évolue.
Reste un poste que l'on sous-estime presque toujours : la validation interne côté laboratoire. Signature du responsable, vérification budgétaire, édition du bon de commande. Ces étapes administratives s'additionnent au délai technique, et il est prudent de les lancer en parallèle de la mise au point du plan plutôt qu'à son issue.
Non. Un croquis coté à la main, une photo annotée ou la pièce à remplacer suffisent pour lancer une étude et obtenir un premier chiffrage. Le plan définitif se construit ensuite, une fois les contraintes clarifiées de part et d'autre.
Oui, la pièce unitaire est une demande courante en recherche. Elle supporte simplement l'intégralité du temps de préparation, ce qui explique son coût relatif. Regrouper plusieurs besoins d'une même campagne reste le meilleur moyen de l'amortir.
Le 304L convient à la majorité des montages en vide secondaire et ultra-vide. Le 316L se justifie en présence d'humidité, de milieux chlorurés ou de produits corrosifs. Dans les deux cas, la version à bas carbone est préférable dès qu'il y a des soudures, car elle limite la précipitation de carbures qui fragiliserait la zone affectée thermiquement après plusieurs cycles d'étuvage.
Il est réalisé sur les ensembles soudés avant expédition. Pour qu'il figure dans un dossier de recette avec une valeur chiffrée, il faut en revanche l'avoir demandé explicitement à la commande, avec le seuil attendu.
Le raccord KF, standard des lignes de vide primaire et secondaire Dans la plupart des installations
Trois ans après l’entrée en application de l’Annexe 1 Depuis le 25 août 2023, la version révisée de
L’état de surface, paramètre invisible mais décisif du vide Dans le vide, ce qu’on ne voit pas compte