Une installation sous vide ne vaut que par son maillon le plus faible
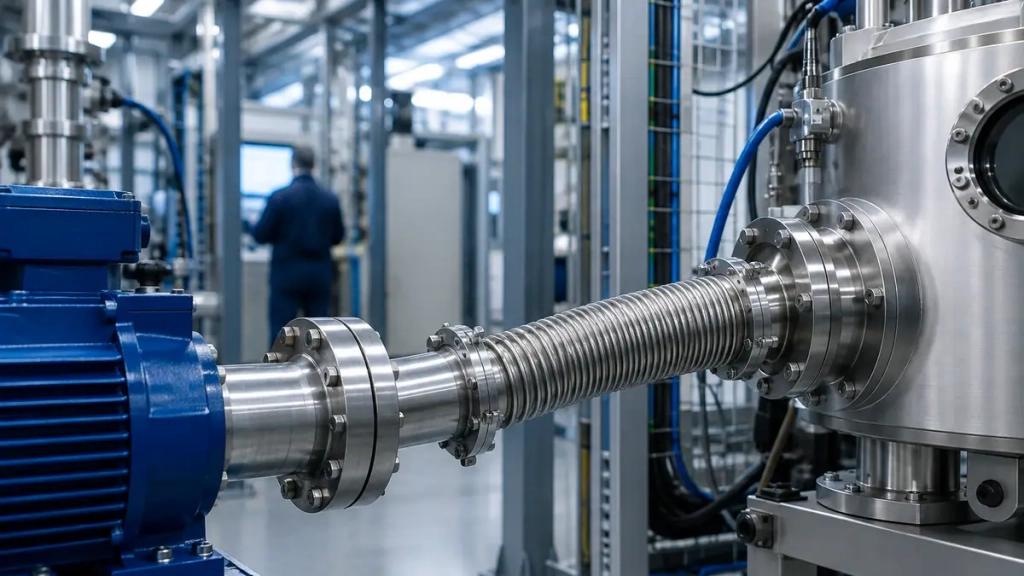
Entre la pompe primaire et la chambre d'analyse, chaque bride, chaque joint et chaque soudure décide du niveau de vide réellement atteint. Une ligne bien dimensionnée mais mal raccordée plafonne toujours une décade au-dessus de ce qu'elle devrait tenir.
LFK Vacuum fabrique et fournit depuis Moirans, en Isère, l'ensemble des éléments de cette chaîne : raccords normalisés, vannes, flexibles inox, tubes prêts à monter et pièces spéciales. La même maison usine, assemble et contrôle, ce qui évite d'empiler trois fournisseurs sur une seule ligne et de se renvoyer la responsabilité d'une fuite.
Trois domaines de vide, trois niveaux d'exigence
Le vide primaire descend jusqu'à 10⁻³ mbar environ et tolère les joints élastomères. Le vide secondaire réclame déjà des états de surface soignés et des soudures internes continues. L'ultra-vide et ses brides CF impose le tout-métal, le joint cuivre et l'étuvage, jusqu'à 10⁻¹² mbar.
Le choix d'une gamme découle donc moins d'un diamètre que d'un objectif de pression, d'une température de service et d'un niveau de propreté. Le catalogue complet des gammes réunit les références disponibles pour les trois domaines.
KF, ISO LF ou CF : trois familles de raccordement
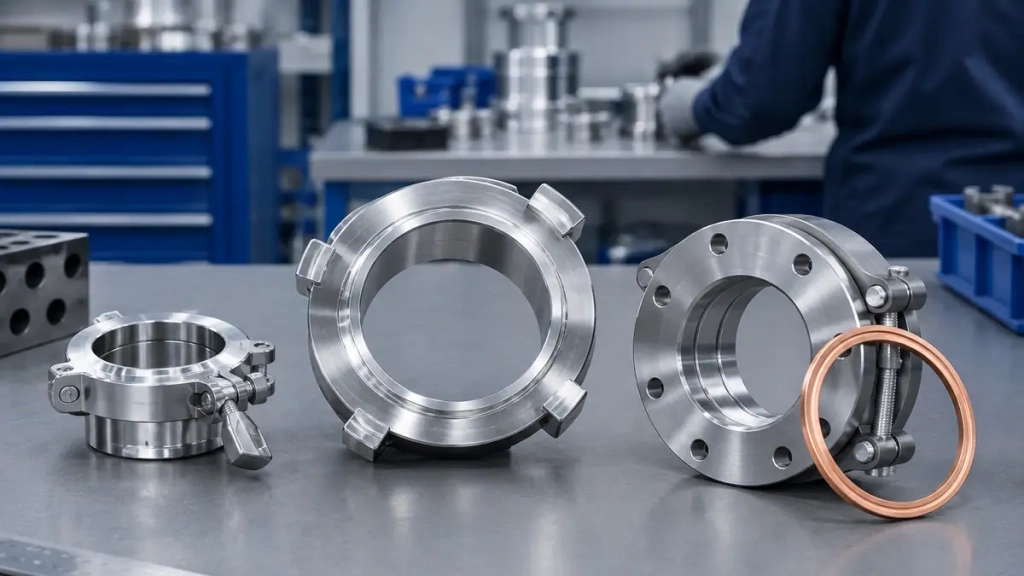
Trois normes se partagent le raccordement sous vide. Elles ne sont pas concurrentes : chacune couvre une plage de diamètres, un niveau de pression et une logique de montage différents.
KF, la connexion rapide
Le standard KF relie en quelques secondes deux éléments de DN 10 à DN 50, par un collier et un centreur à joint élastomère. C'est la solution des lignes de pompage, des bancs d'essai et de tout montage appelé à être démonté souvent. Nos brides et raccords PNEUROP KF couvrent toute la plage de diamètres.
ISO LF, pour les grands diamètres
Au-delà du DN 63, le serrage par griffes ou par anneau de la gamme PNEUROP ISO LF reprend les efforts d'une tuyauterie lourde sans déformer la bride ni écraser le joint de façon inégale.
CF, le métal pour l'ultra-vide
La bride CF ConFlat® écrase un joint cuivre entre deux couteaux : l'étanchéité devient métal contre métal et supporte un étuvage à 450 °C. Le guide de comparaison des trois normes détaille les critères qui font basculer d'une famille à l'autre.
Vannes, flexibles et tubes prêts à monter
Autour des raccords gravitent les organes qui font vivre la ligne : isoler une portion, relier deux ensembles mobiles, absorber une dilatation ou un désalignement.
Isoler une portion de ligne
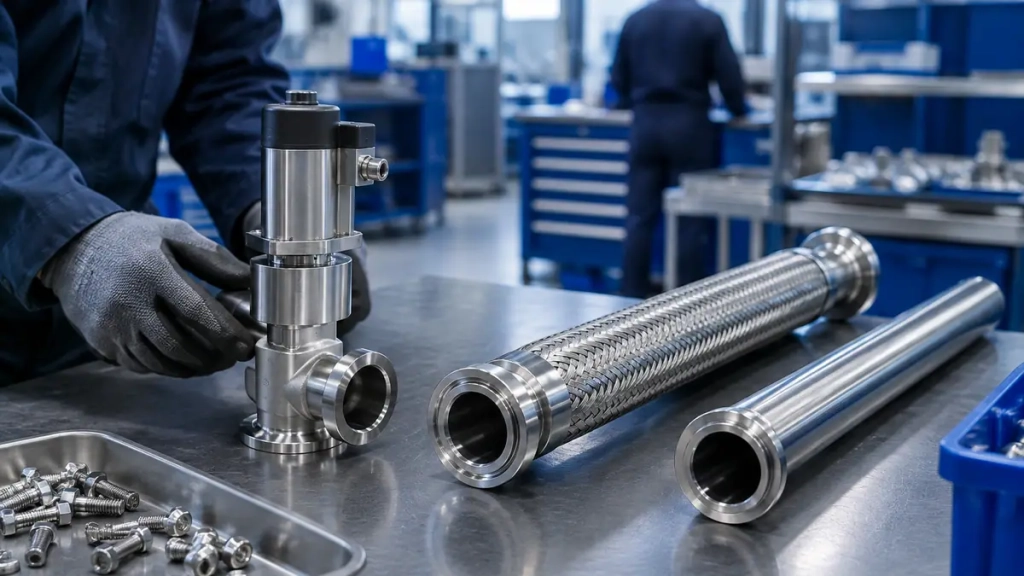
Vannes d'angle ou droites, commande manuelle ou pneumatique, corps en inox et soufflet métallique : le choix dépend du diamètre nominal, de la fréquence de manœuvre et de la température du procédé. Notre gamme de vannes pour le vide couvre le primaire comme le secondaire.
Relier sans contrainte mécanique
Les flexibles inox onduleux absorbent dilatations et vibrations sans transmettre d'effort aux brides. Ils existent en tresse simple ou double, avec extrémités KF, ISO ou CF, jusqu'aux exigences de traçabilité du flexible inox pour le nucléaire.
Gagner du temps au montage
Les tubes VEC® prêts à monter arrivent coupés à longueur, soudés et contrôlés : il ne reste qu'à les boulonner, sans reprise d'atelier ni soudure sur site.
Quand la gamme catalogue ne suffit pas
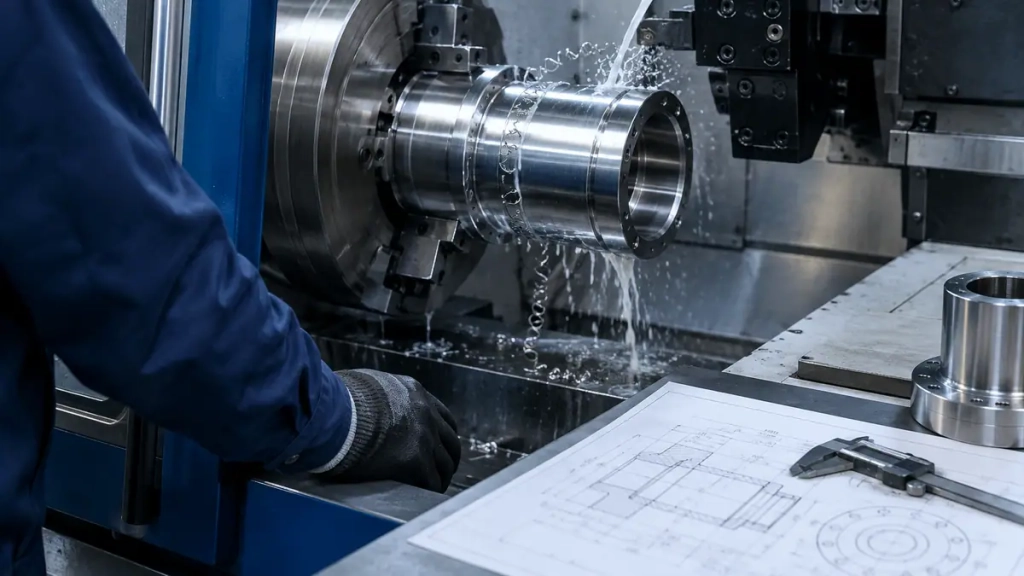
Une part des demandes ne trouve aucune réponse dans un catalogue. Une chambre à géométrie imposée, un piquage à angle inhabituel, une platine percée selon un plan d'implantation précis : la pièce doit alors être dessinée, usinée et soudée pour le besoin.
Du plan au composant contrôlé
Un plan, un croquis coté ou une photo annotée suffisent à lancer une étude. La fabrication de pièces vide sur mesure couvre l'usinage de l'inox 304L et 316L, la soudure TIG sous atmosphère inerte et l'assemblage complet d'un sous-ensemble.
Le contrôle avant la livraison
Aucune pièce ne quitte l'atelier sans vérification d'étanchéité. Le test hélium et ses seuils de fuite valide l'assemblage ; le décapage acide retire la couche d'oxydation laissée par le soudage et la passivation reconstitue le film protecteur de l'inox, condition d'un dégazage faible et durable.
Comment choisir ses composants pour le vide en cinq étapes
- Définir la pression visée. Notez le niveau de vide à atteindre et la durée pendant laquelle il doit être tenu : c'est lui qui écarte ou retient les joints élastomères.
- Relever les diamètres de passage. Mesurez les sections de tuyauterie existantes pour arrêter la plage de DN et la famille de brides associée.
- Vérifier la température de service. Comparez la température maximale du procédé, étuvage compris, à celle que supportent les joints envisagés.
- Identifier les contraintes de propreté. Précisez si les pièces entrent en salle blanche ou au contact d'un produit sensible, afin de prévoir polissage, passivation et conditionnement adapté.
- Réunir les documents attendus. Listez les certificats matière, rapports de contrôle et procès-verbaux d'étanchéité exigés par votre service qualité avant de passer commande.
Vos questions sur le vide industriel
Raccords KF ou CF, fabrication sur mesure, test hélium, normes ISO — retrouvez les réponses aux questions les plus posées par nos clients industriels et chercheurs.
KF assure une connexion rapide par collier sur les petits diamètres, de DN 10 à DN 50. ISO LF prend le relais au-delà du DN 63, avec un serrage par griffes ou par anneau adapté aux tuyauteries lourdes. CF utilise un joint cuivre écrasé entre deux couteaux et reste la seule famille réellement destinée à l'ultra-vide et à l'étuvage.
Un montage KF propre et correctement serré descend couramment dans le vide secondaire, de l'ordre de 10⁻⁷ à 10⁻⁸ mbar. La limite ne vient pas de la bride mais du joint élastomère, qui dégaze et ne supporte pas l'étuvage prolongé. En dessous, il faut passer en CF.
Oui. Les fabrications spéciales se traitent à partir d'une seule pièce, qu'il s'agisse d'un prototype de laboratoire ou d'un composant de rechange identique à l'existant. Un plan, un croquis coté ou la pièce usée elle-même suffisent à lancer l'étude.
Trois points sont à vérifier : l'état de surface, un inox poli limitant la rétention de particules ; le traitement, décapage puis passivation pour supprimer les oxydes et stabiliser la surface ; le conditionnement, double emballage réalisé en environnement propre. Sans ces trois éléments, une pièce conforme sur le plan dimensionnel reste inutilisable en zone contrôlée.