Ultra-vide à Grenoble : ce que la ligne pilote FAMES change pour les laboratoires
Dernière mise à jour : 31/08/2026Le 30 janvier 2026, le Commissariat à l'énergie atomique et ses partenaires industriels ont inauguré
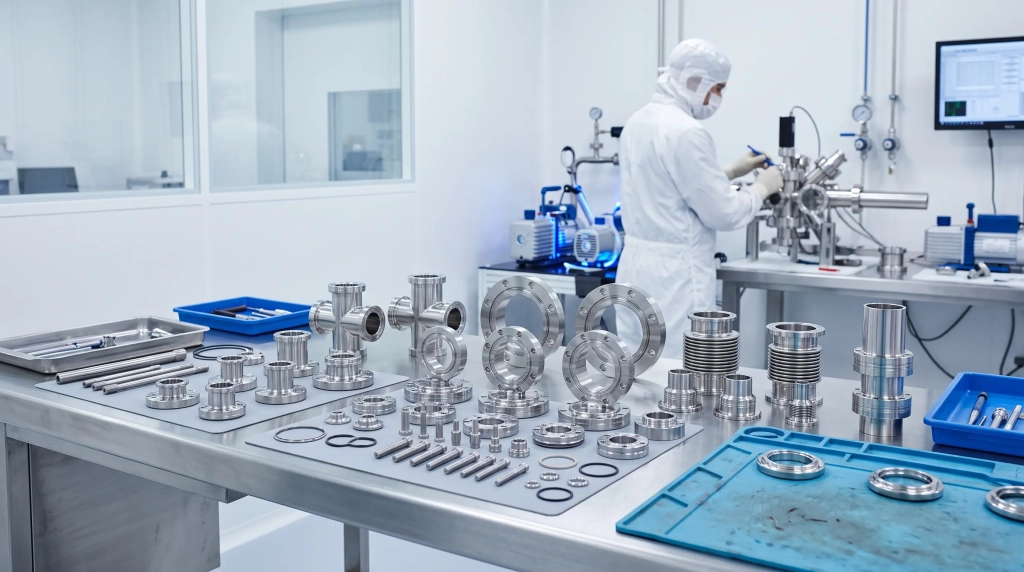
Depuis le 25 août 2023, la version révisée de l’Annexe 1 des Bonnes Pratiques de Fabrication européennes s’applique à la fabrication des médicaments stériles. Son apport central tient en une notion : la stratégie de contrôle de la contamination. Chaque site doit décrire, justifier et surveiller l’ensemble des mesures qui protègent le produit, des flux d’air au personnel, en passant par les équipements.
Trois ans plus tard, cette logique a changé le regard porté sur les composants. Un raccord, une bride ou une petite pièce usinée n’est plus un simple consommable : c’est un élément de la stratégie, dont il faut pouvoir expliquer le choix, l’état de surface et l’origine.
Concrètement, les auditeurs attendent désormais que chaque choix d’équipement soit relié à une analyse de risque. Pourquoi cette nuance d’inox ? Pourquoi ce niveau de finition ? Comment la pièce a-t-elle été nettoyée, contrôlée et protégée avant son installation ? Une réponse vague sur l’un de ces points suffit à ouvrir un écart.
Pour les équipes techniques des laboratoires pharmaceutiques, la question n’est donc plus seulement de trouver une pièce qui s’adapte, mais une pièce dont la conformité se démontre. C’est précisément l’enjeu des composants vide pour salle blanche et des pièces inox associées.
En zone à atmosphère contrôlée, la contamination peut venir de sources inattendues. Une pièce métallique mal choisie peut en créer trois.
Une surface rugueuse, une arête vive ou une soudure mal reprise retient les particules et les libère au gré des manœuvres ou des variations de pression. Plus la surface est lisse, plus elle se nettoie facilement et moins elle retient.
Les recoins, filetages et zones mortes piègent les résidus de produit et d’agents de nettoyage. Ils compliquent la démonstration d’un nettoyage efficace et deviennent des points faibles lors des audits.
Sur les équipements sous vide, comme les lyophilisateurs, une surface mal préparée libère des vapeurs et ralentit la descente en pression. Les désinfectants employés au quotidien peuvent en outre attaquer un métal insuffisamment protégé. Ces exigences rejoignent celles que l’on rencontre en salle blanche pour le semi-conducteur, où la propreté des composants vide est une contrainte première.
L’acier inoxydable reste la référence pour les pièces exposées en salle blanche, mais toutes les nuances ne se valent pas.
Le 304L offre une bonne résistance à la corrosion et une excellente aptitude au soudage grâce à sa faible teneur en carbone. Il convient à la majorité des pièces de structure et des lignes de vide qui ne sont pas au contact direct du produit.
Le 316L contient du molybdène, qui renforce sa résistance aux chlorures et aux agents de nettoyage agressifs. Il est fréquemment retenu pour les pièces soumises à des désinfections répétées ou proches du produit.
Le bon choix dépend donc moins d’une règle générale que des conditions réelles : nature des produits de nettoyage, fréquence des désinfections, contact éventuel avec le procédé. Dans le doute, l’analyse de risque tranche, et c’est elle qui justifiera la décision devant un auditeur.
Dans les deux cas, la nuance doit être tracée. Un certificat matière rattaché à la coulée permet de prouver, en cas d’audit, que la pièce installée correspond bien à celle qui a été spécifiée.
Deux pièces taillées dans le même inox peuvent se comporter très différemment selon leur finition. L’état de surface détermine la facilité de nettoyage, la résistance à la corrosion et le comportement sous vide.
Le polissage réduit la rugosité et supprime les micro-aspérités où s’accrochent particules et résidus. Le niveau de finition attendu doit être écrit noir sur blanc dans le cahier des charges, plutôt que laissé à l’appréciation du fabricant. Une valeur de rugosité cible, mesurable à réception, évite toute discussion ultérieure sur ce que signifie une pièce « bien polie ».
Le décapage élimine les oxydes, les colorations de soudure et les contaminations laissées par l’usinage. La passivation reforme ensuite une couche protectrice homogène. Notre dossier consacré au décapage et à la passivation de l’inox détaille ces deux étapes et leurs effets sur le dégazage.
La meilleure finition ne compense pas une conception inadaptée. Trois principes guident le dessin d’une pièce destinée à une salle blanche pharmaceutique.
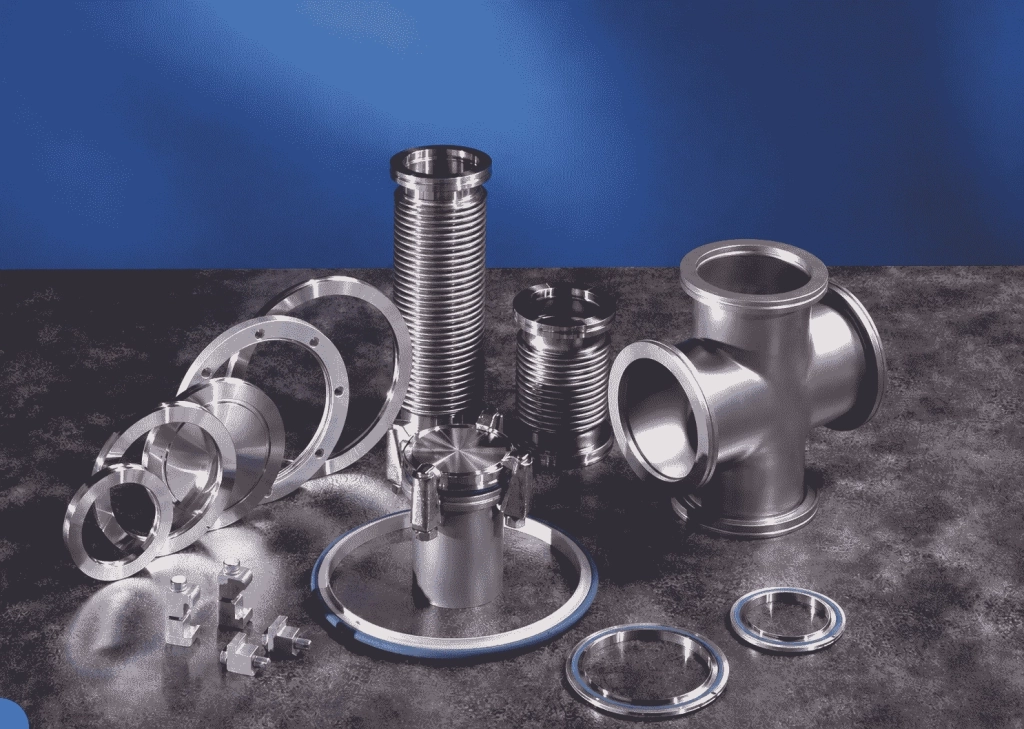
Sur les lignes de vide, les raccords KF en inox répondent bien à cette exigence : ils se montent et se démontent sans outil, et leurs faces d’appui lisses se nettoient facilement. Le choix d’un centreur inox plutôt qu’aluminium renforce encore la résistance aux désinfectants.
Lorsque la pièce du catalogue ne répond pas à ces contraintes, la fabrication sur plan de pièces inox pour le vide permet d’adapter la géométrie au procédé plutôt que l’inverse.
Les non-conformités relevées sur les pièces métalliques ont rarement pour origine la fabrication elle-même. Elles naissent plus souvent d’une commande incomplète.
Une référence de catalogue décrit une géométrie, pas un état de surface ni un niveau de propreté. Sans précision écrite, la pièce livrée sera conforme au catalogue, mais pas forcément à votre procédure.
Demander le certificat après livraison est souvent trop tard : il doit être exigé à la commande pour être rattaché à la bonne coulée. Sans lui, la nuance réelle de la pièce ne peut plus être démontrée.
Une pièce polie, décapée et passivée perd une partie de son intérêt si elle voyage en vrac dans un carton. Le mode de conditionnement fait partie de la spécification, au même titre que la matière.
Reproduire une pièce ancienne sans réexaminer sa conception revient à reconduire ses défauts. Un remplacement est l’occasion de supprimer un filetage exposé, une zone morte ou une soudure difficile à nettoyer, et de mettre la pièce au niveau des attentes actuelles.
Une pièce propre en sortie d’atelier peut se contaminer pendant le transport ou le stockage. Les pièces destinées aux salles blanches sont donc conditionnées en sachets hermétiques, qui ne sont ouverts qu’au moment du montage.
Ce conditionnement doit être pensé jusqu’au bout : double emballage pour franchir les sas, étiquetage lisible sans ouvrir le sachet, identification de la pièce reliée à son dossier. Chaque détail limite les manipulations inutiles au moment de l’entrée en zone propre.
Pour les pièces fonctionnant sous vide, l’étanchéité se vérifie avant expédition. Le test d’étanchéité à l’hélium en fabrication détecte des fuites imperceptibles par d’autres méthodes et fournit une valeur mesurée, versée au dossier de la pièce.
Cette démarche documentaire est la même que celle appliquée aux flexibles inox pour le nucléaire : nuance tracée, contrôle mesuré, livraison propre. Installée à Moirans depuis 1996, l’entreprise LFK Vacuum applique ces exigences à l’ensemble de ses fabrications destinées aux environnements sensibles.
Non. Le texte fixe des objectifs, pas des références matière : les surfaces doivent être lisses, non poreuses, nettoyables et compatibles avec les agents de désinfection. Le choix entre 304L et 316L découle ensuite de l’analyse de risque du fabricant de médicaments.
La passivation reconstitue la couche d’oxyde de chrome qui protège l’inox de la corrosion. Elle rend la surface plus stable face aux nettoyages répétés et limite les risques de contamination métallique.
Oui, à condition que sa fabrication soit documentée : matière tracée, état de surface défini, traitement de surface réalisé, contrôle effectué et conditionnement propre jusqu’à l’installation.
Le décapage retire les oxydes, les colorations de soudure et les contaminations de surface. La passivation intervient ensuite pour reformer une couche protectrice homogène sur l’inox mis à nu.
Le 30 janvier 2026, le Commissariat à l'énergie atomique et ses partenaires industriels ont inauguré
L’état de surface, paramètre invisible mais décisif du vide Dans le vide, ce qu’on ne voit pas compte
KF, ISO et CF : trois normes pour une même mission, l’étanchéité Concevoir une installation sous