Décapage et passivation de l’inox pour l’ultra-vide
Dernière mise à jour : 22/06/2026L’état de surface, paramètre invisible mais décisif du vide Dans le vide, ce qu’on ne voit pas compte
Simple à monter, le raccord KF est aussi la première source de fuite d’une ligne de vide lorsqu’il est assemblé sans précaution. Joint, centreur, collier, choix du Viton® ou du Perbunan : les erreurs à éviter, la méthode de diagnostic et le montage pas à pas.
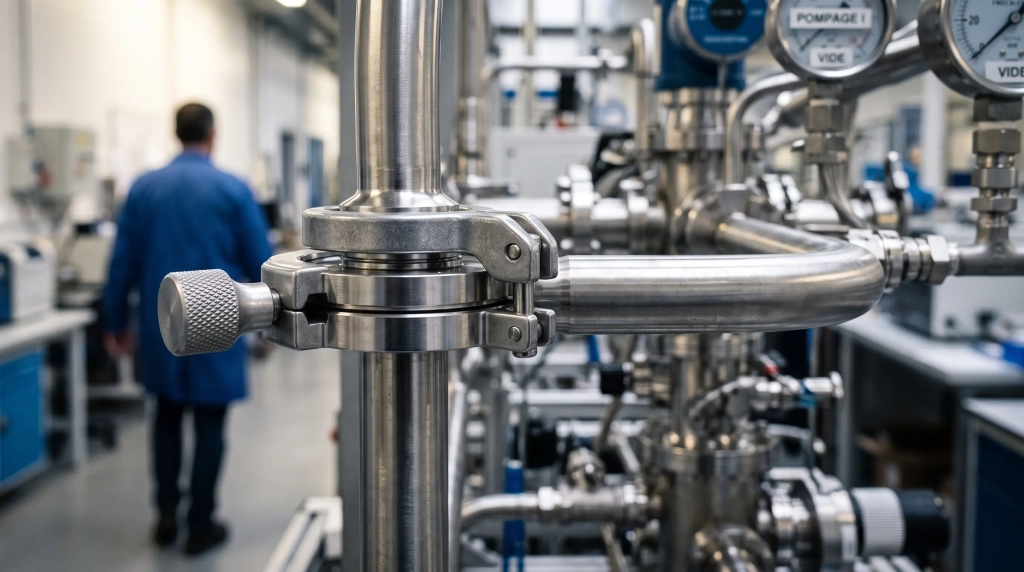
Dans la plupart des installations sous vide, qu’il s’agisse d’un banc de laboratoire, d’un four industriel ou d’une ligne de dépôt, le raccord KF est omniprésent. Normalisé sous le nom Pneurop KF, parfois appelé ISO-KF, il assemble deux brides chanfreinées à l’aide d’un centreur, d’un joint torique et d’un collier de serrage.
Son succès tient à sa simplicité. Il se monte à la main, sans outil, et se démonte en quelques secondes pour une maintenance ou une modification de ligne. Cette facilité a une contrepartie : parce qu’il paraît évident, le raccord KF est souvent monté sans précaution, et il devient alors la première source de fuite d’une installation.
Les brides et composants Pneurop KF couvrent les diamètres DN10 à DN50, avec une tenue jusqu’à 10⁻⁸ mbar lorsque le montage est soigné. Tout l’enjeu est là : obtenir cette performance à chaque assemblage, et pas seulement sur le papier.
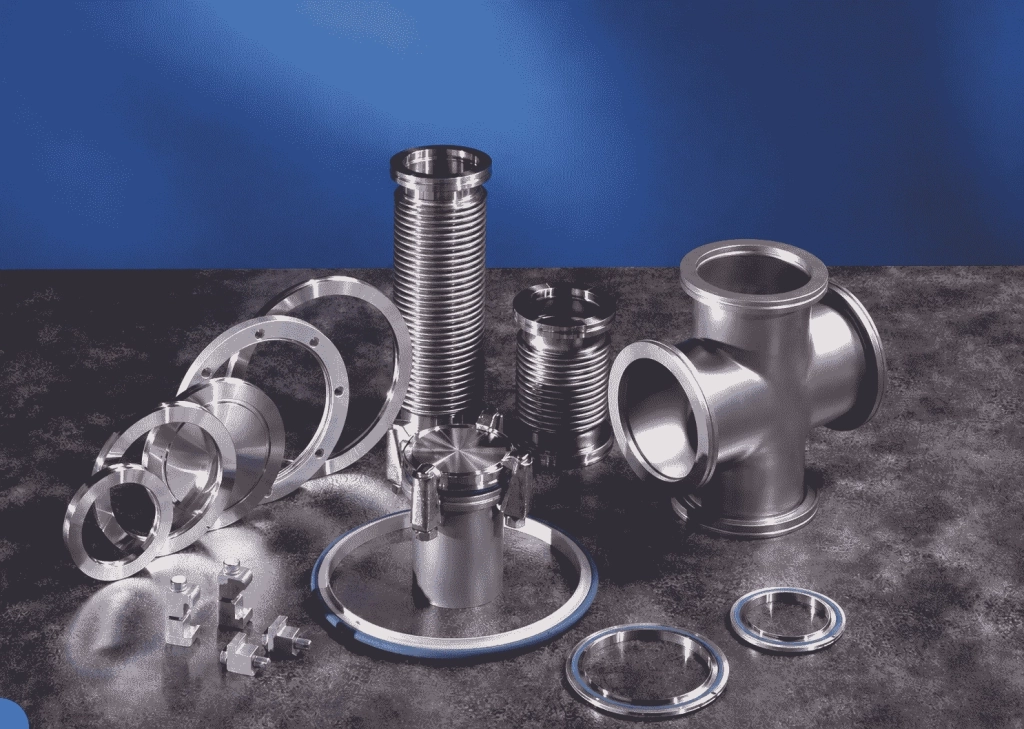
Comprendre le rôle de chaque élément aide à repérer ce qui peut mal tourner. Quatre pièces suffisent à former un raccord étanche, et chacune a sa part de responsabilité lorsqu’une fuite apparaît.
Le centreur fixe la compression maximale du joint : un serrage plus fort n’améliore donc pas l’étanchéité. En revanche, la moindre imperfection sur le joint ou les faces d’appui crée un passage pour le gaz. La plupart des fuites naissent de ces détails, que l’on retrouve dans le catalogue complet des composants vide sous forme de pièces de rechange dédiées.
Un joint torique qui a déjà été comprimé plusieurs fois perd sa souplesse. Pincé lors du montage, il présente un pli par lequel l’air s’infiltre. Les joints de rechange existent par lots : il est plus économique d’en remplacer un que de chercher une fuite pendant une heure.
Monter un joint sans centreur, ou avec un centreur d’un autre diamètre, conduit à un écrasement irrégulier. Pour raccorder deux diamètres différents, il existe des centreurs de réduction conçus à cet effet.
Une rayure radiale, même fine, traverse la zone d’étanchéité et crée une fuite permanente. Une poussière, un cheveu ou une trace de doigt suffisent aussi à dégrader le vide.
Un collier qui ne recouvre pas entièrement les deux chanfreins exerce une force inégale. Le raccord semble tenir, mais le joint n’est comprimé que d’un côté.
Un raccord KF n’est pas conçu pour porter une tuyauterie. Lorsqu’une ligne mal alignée tire sur l’assemblage, le joint se déforme et la fuite apparaît avec les vibrations ou les cycles thermiques. Un flexible bien dimensionné absorbe ces efforts à la place du raccord.
Un joint Perbunan exposé à une température supérieure à sa limite durcit et se fissure. Sur une ligne chaude ou étuvée, le choix du matériau du joint est décisif.
Deux matériaux couvrent l’essentiel des besoins en raccordement KF.
Le Perbunan, un caoutchouc nitrile, convient aux lignes à température modérée, jusqu’à 130 °C. Il est économique et se prête bien aux montages fréquemment démontés.
Le Viton®, un élastomère fluoré, tolère jusqu’à 250 °C et dégaze moins. Il est recommandé pour le vide secondaire, les lignes étuvées et les ambiances chimiques plus exigeantes. La réglementation européenne sur les substances fluorées invite toutefois à suivre de près l’évolution de ces matériaux, comme l’explique notre point sur la restriction PFAS et les joints d’étanchéité sous vide.
Lorsqu’une ligne peine à atteindre son niveau de vide, une démarche méthodique fait gagner du temps.
La première étape consiste à isoler les tronçons, vanne par vanne, pour localiser la zone qui fuit. Une remontée de pression rapide après fermeture de la pompe oriente vers une fuite réelle ; une remontée lente qui ralentit avec le temps évoque plutôt un dégazage des surfaces.
La deuxième étape est la recherche fine au détecteur. Un léger jet d’hélium dirigé raccord par raccord, pendant que le détecteur surveille la ligne, révèle la fuite avec précision. Notre guide sur le contrôle d’étanchéité par méthode hélium décrit les seuils et les bonnes pratiques.
Deux pièges faussent souvent ce diagnostic. Le premier consiste à pulvériser trop d’hélium à la fois : le gaz se diffuse autour de plusieurs raccords et l’on ne sait plus lequel fuit. Le second est d’oublier le temps de réponse du détecteur ; il faut avancer lentement, raccord par raccord, en laissant au signal le temps d’apparaître. Mieux vaut commencer par le haut de la ligne, l’hélium étant plus léger que l’air.
Une fois la fuite localisée, la correction est souvent simple : remplacement du joint, nettoyage des faces d’appui ou reprise de l’alignement.
Beaucoup de fuites trouvent leur origine avant même le montage, dans un tiroir d’atelier ou une caisse de pièces détachées.
Pour les lignes démontées régulièrement, un petit kit dédié par diamètre, réunissant centreurs, joints de rechange et colliers, évite de chercher la bonne pièce au dernier moment et d’improviser avec un composant approximatif.
Ces précautions ne coûtent presque rien et réduisent nettement le temps passé à rechercher des fuites au moment de la mise en service.
Le raccord KF n’est pas universel. Deux situations justifient de changer de norme.
Au-delà du DN50, les brides ISO LF et leurs composants prennent le relais, avec des principes voisins mais une mécanique de serrage adaptée aux grands diamètres. Pour l’ultra-vide, les joints élastomères ne suffisent plus : les brides ConFlat® à joint cuivre assurent une étanchéité métallique compatible avec l’étuvage. Le guide pour comparer les normes KF, ISO et CF aide à trancher selon le diamètre et le niveau de vide.
Enfin, dans les environnements où chaque composant doit être tracé, le raccord s’inscrit dans une chaîne complète de pièces documentées, à l’image des flexibles inox destinés au nucléaire, dont les extrémités KF reçoivent le même soin au montage.
En règle générale, non. Un joint propre et en bon état assure l’étanchéité à sec. La graisse attire les poussières, peut dégazer sous vide et masquer temporairement une fuite ; elle n’est à envisager que sur recommandation expresse du fabricant.
Les deux assurent la même fonction de maintien du joint. L’inox est préféré pour sa résistance à la corrosion et aux nettoyages, l’aluminium pour sa légèreté et son coût sur les lignes courantes.
Le raccord KF est conçu pour le vide. Une légère surpression passagère peut être tolérée selon le montage, mais une ligne régulièrement mise en pression appelle un collier et un centreur adaptés, voire une autre norme de raccordement.
La norme KF couvre les diamètres DN10 à DN50. Au-delà, la norme ISO prend le relais avec ses brides à griffes ou à collier, et la norme CF s’impose lorsque le niveau de vide exige un joint métallique.
L’état de surface, paramètre invisible mais décisif du vide Dans le vide, ce qu’on ne voit pas compte
Le 30 janvier 2026, le Commissariat à l'énergie atomique et ses partenaires industriels ont inauguré
KF, ISO et CF : trois normes pour une même mission, l’étanchéité Concevoir une installation sous