Tuyau flexible pour le nucléaire : comment choisir le bon modèle
Dernière mise à jour : 23/10/2026Le flexible, seule pièce mobile d'une boucle sous vide Dans une installation sous vide, le flexible
Nuance d'inox, rugosité, ébavurage, passivation, conditionnement : une pièce décolletée destinée à une zone propre se spécifie tout autrement qu'une pièce mécanique courante. Voici les points à écrire noir sur blanc avant de lancer une consultation, et les choix de matière qu'il vaut mieux arrêter dès le plan.
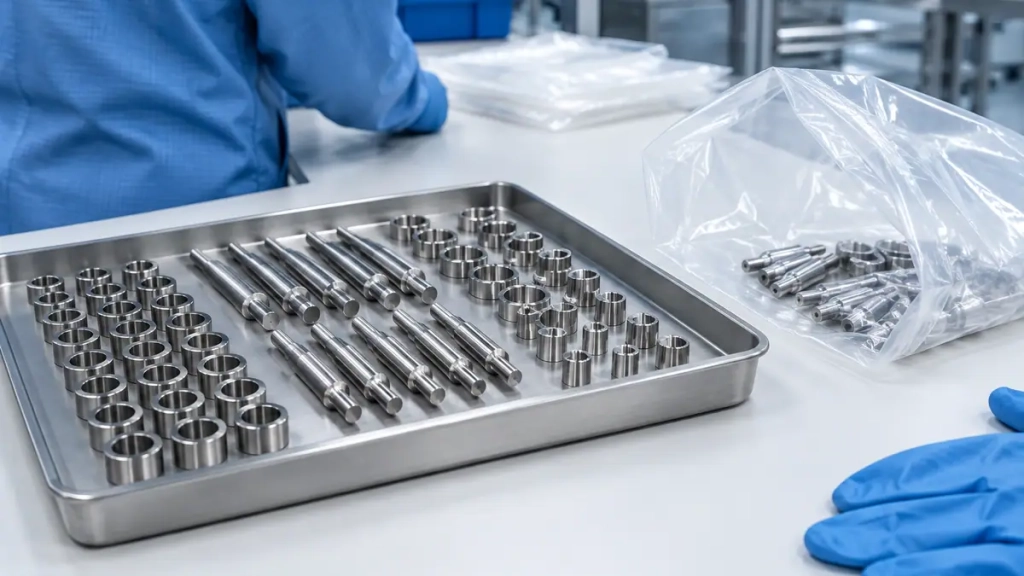
Entretoises, bagues, axes, ressorts, visserie spéciale : les salles blanches sont pleines de petites pièces tournées que personne ne regarde tant qu'elles tiennent. Elles n'en sont pas moins soumises aux mêmes exigences que les équipements qui les entourent, parfois davantage, car leur surface développée rapportée à leur volume est importante.
Une pièce décolletée arrive en zone avec son histoire : une matière, un usinage, des traces d'huile de coupe, des arêtes et un emballage. Chacune de ces étapes peut suffire à la faire refuser. L'écart avec un décolletage industriel courant ne tient pas à la précision dimensionnelle, souvent identique, mais à tout ce qui l'entoure.
C'est pourquoi une consultation de décolletage pour salle blanche se prépare différemment d'une consultation classique, au même titre que n'importe quel autre lot de composants pour le vide destiné à une zone contrôlée.
Le décolletage consiste à usiner une pièce par enlèvement de matière à partir d'une barre, sur un tour automatique, en cycle continu. Il excelle là où le fraisage peine : les pièces de révolution de petit diamètre, produites en quantité, avec une répétabilité élevée d'une pièce à l'autre.
Sur une série, la régularité compte autant que la cote nominale. Deux cents entretoises dont l'état de surface varie d'une pièce à l'autre posent un problème de qualification que deux cents pièces légèrement hors cote mais homogènes ne poseraient pas.
Dès que la géométrie sort de la révolution, ou qu'un assemblage soudé devient nécessaire, le décolletage cède la place à l'usinage conventionnel et à la fabrication de pièces sur mesure. Les deux approches se combinent fréquemment sur un même sous-ensemble : des corps usinés d'un côté, des petites pièces tournées en série de l'autre.
Cette complémentarité explique pourquoi un même interlocuteur peut traiter l'ensemble d'une nomenclature. Un atelier de mécanique inox qui maîtrise la chaîne complète évite de faire transiter des pièces propres par trois sites différents, chaque transport étant une occasion supplémentaire de recontaminer une surface patiemment préparée.
Le choix de la nuance précède tout le reste. Le 304L couvre les applications sèches et les environnements peu agressifs. Le 316L, grâce au molybdène, s'impose dans les ambiances humides, chlorurées ou au contact de produits pharmaceutiques, où la résistance à la corrosion par piqûres devient déterminante.
Les versions à bas carbone sont préférées dès qu'une soudure intervient en aval. Les aciers de décolletage classiques, enrichis en soufre ou en plomb pour améliorer la coupe, sont à écarter : les inclusions qui facilitent le copeau créent autant de points d'amorçage de corrosion et relarguent des éléments indésirables.
Cette contrainte a un effet direct sur le prix et le délai. Un inox sans additif de coupe s'usine plus lentement et use plus vite les outils. Mieux vaut l'intégrer dès le chiffrage plutôt que le découvrir en cours de série, comme le rappellent les retours d'expérience sur les pièces inox en salle blanche pharmaceutique.
En zone propre, la rugosité n'est pas un critère esthétique. Une surface rugueuse retient les particules, abrite les micro-organismes et complique le nettoyage. Plus la rugosité est faible, plus la pièce se nettoie vite et se recontamine lentement.
La valeur à atteindre doit être écrite sur le plan, avec la méthode de mesure associée. Une rugosité exigée sans indication de méthode donne lieu à des interprétations divergentes entre le fabricant et le service qualité du client. Le polissage mécanique, puis éventuellement un traitement complémentaire, permettent de descendre bien en dessous de ce que laisse un usinage brut.
Les exigences varient fortement selon le secteur : le composant vide pour le semi-conducteur et la pièce pharmaceutique ne visent pas les mêmes valeurs, pour des raisons différentes. Dans un cas, on redoute la particule qui ruinera une plaque ; dans l'autre, le point de rétention où un micro-organisme pourrait se maintenir malgré le nettoyage.
Un point mérite d'être anticipé : la rugosité se dégrade au montage. Une pièce livrée parfaitement polie puis serrée au contact d'une surface brute se marque dès le premier assemblage. Les exigences de surface doivent donc couvrir l'ensemble des pièces en contact, et pas seulement celle que l'on juge critique, comme le rappellent les contraintes croisées de la salle blanche et du semi-conducteur.
Une bavure est un morceau de métal qui ne demande qu'à se détacher. En salle blanche, c'est une source de particules parfaitement identifiée, et l'un des premiers points regardés lors d'un contrôle de réception.
L'ébavurage doit donc être spécifié, pas supposé. Mention des arêtes à casser, rayon minimal attendu, interdiction des angles vifs rentrants : ces indications figurent sur le plan au même titre que les tolérances. Un décolleteur habitué aux pièces mécaniques courantes livrera sinon des pièces conformes au dessin mais inutilisables en zone.
La question se pose aussi pour les filetages et les gorges, où la bavure se loge au fond et résiste au nettoyage. Un filetage roulé plutôt qu'usiné, lorsque la pièce s'y prête, supprime le problème à la source. À défaut, il faut prévoir une opération de reprise et accepter le temps qu'elle représente sur une série.
Après usinage, la pièce porte des traces d'huile de coupe, de fines particules métalliques et une couche superficielle écrouie. Trois opérations s'enchaînent pour y remédier.
Le dégraissage retire les résidus de lubrifiant. Le décapage élimine la couche d'oxydation et les contaminations ferreuses déposées par les outils. La passivation reconstitue enfin le film de chrome qui protège l'inox et qui conditionne à la fois sa tenue à la corrosion et son comportement en matière de dégazage, un point développé dans le guide du décapage et de la passivation de l'inox.
Le lavage final se fait à l'eau traitée, suivi d'un séchage en environnement maîtrisé. Sauter cette étape revient à remettre dans la pièce ce que l'on vient d'en retirer, et le séchage à l'air comprimé d'atelier, chargé d'huile et d'humidité, compte parmi les fausses bonnes idées les plus répandues.
Chacune de ces opérations doit laisser une trace écrite. Un procès-verbal de passivation, une référence de bain, une date : ce sont ces éléments qui permettront, le jour d'un contrôle, de prouver que la chaîne a bien été suivie dans l'ordre et sans raccourci.
Une pièce propre livrée dans un carton ordinaire n'est plus une pièce propre. Le conditionnement double sachet, réalisé en environnement contrôlé, permet de retirer la première enveloppe au sas et d'introduire la seconde en zone sans rupture de chaîne.
L'étiquetage compte autant que l'emballage : désignation, repère de plan, quantité, numéro de lot et traitement appliqué doivent être lisibles sans ouvrir le sachet. Les contraintes propres à chaque secteur sont détaillées dans la page dédiée aux composants vide pour salle blanche.
Enfin, le contrôle d'étanchéité des sous-ensembles assemblés complète la chaîne. Le test hélium reste ici l'outil de référence pour valider un montage avant son entrée en zone.
Oui, mais l'équilibre économique change. En dessous de quelques dizaines de pièces, le temps de réglage du tour pèse davantage que l'usinage lui-même, et un usinage conventionnel peut se révéler plus pertinent. Le volume prévisionnel sur l'année est donc une donnée utile dès la consultation.
Parce que les éléments ajoutés pour fragmenter le copeau, soufre ou plomb, forment des inclusions dans la matière. Ces inclusions deviennent des points d'amorçage de corrosion et peuvent relarguer des composés indésirables en zone contrôlée.
Oui dès que la pièce entre en zone propre. L'usinage laisse en surface des particules ferreuses issues des outils, qui rouillent avant le reste. La passivation les élimine et restaure la couche protectrice, condition d'une tenue durable.
Un échantillon permet de lancer une étude, mais il ne remplace pas un plan : il ne porte ni les tolérances, ni la rugosité attendue, ni les exigences de finition. Dans la pratique, l'échantillon accompagne utilement un plan plutôt qu'il ne le remplace.
Le flexible, seule pièce mobile d'une boucle sous vide Dans une installation sous vide, le flexible
Entre l'idée d'un chercheur et une pièce étanche, il y a un atelier Une expérience sous vide commence
Depuis l'atelier de Moirans, la restriction européenne sur les substances per- et polyfluoroalkylées